Калибровка SLA для промышленных деталей: от оптики к микронам
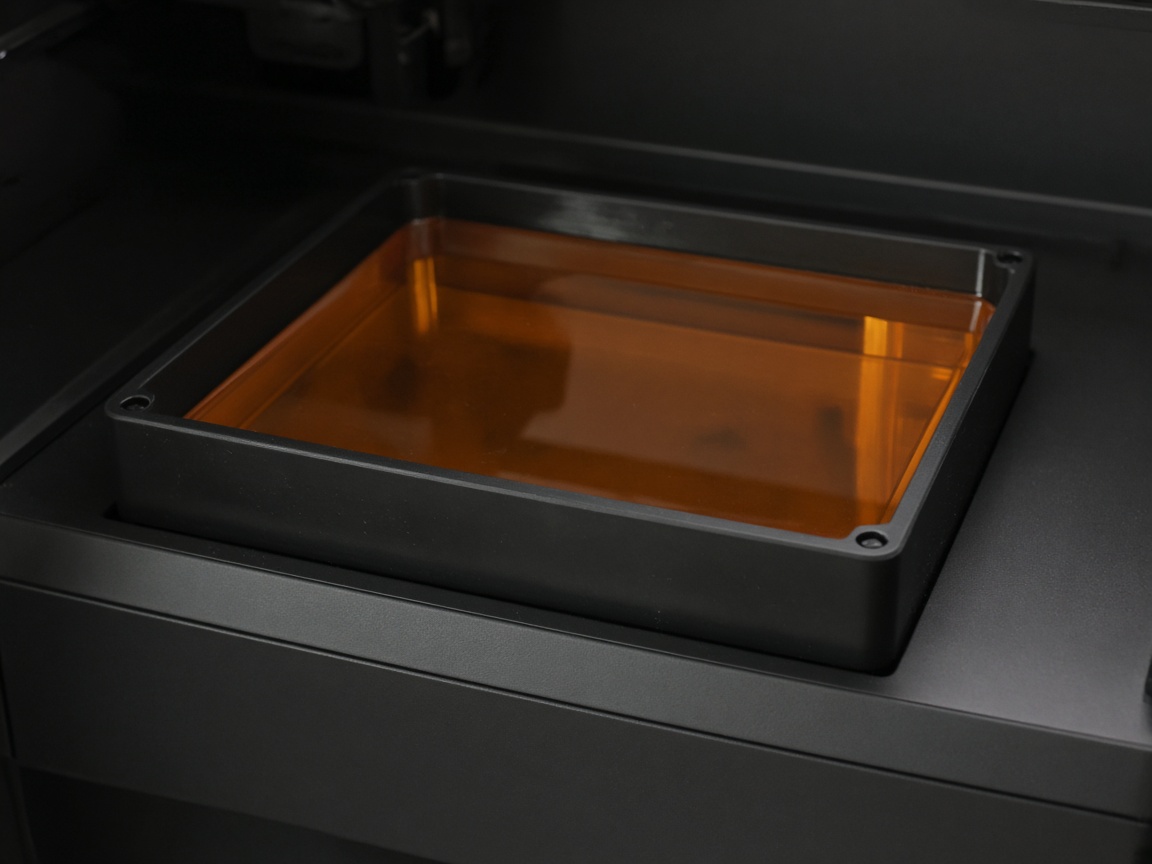
Материал журнала «Цеха Слоя»: практика мастерской, без чужих брендов и без обещаний, которых нет в файле.
Слой в меню не равен допуску
Заказчики просят «пятьдесят микрон», думая, что число в слайсере гарантирует размер. На деле допуск едет от экспозиции, температуры смолы, чистоты плёнки и схемы отрыва. Тонкий слой на неверной экспозиции даёт мыло или хрупкую корку.
Промышленная деталь на SLA — это чаще мастер для силикона, каналы, ювелирная геометрия, корпуса датчиков без удара. Это не бампер машины. Удар и жара — другие технологии.
Перед печатью смотрим толщину минимального ребра и диаметр отверстий. То, что красиво на экране, на отрыве от плёнки отрывается вместе с деталью. Тогда либо меняем ориентацию, либо уходим в другую смолу, либо признаём, что нужен FDM или SLS.
Промывка и засветка
Недомытая деталь липкая и плывёт в руках. Перемытая в агрессивном растворителе — сухая и трещиноватая. Держим время и свежий растворитель. Каналы продуваем, иначе внутри полимеризуется лужа и ломает размер.
Засветка добирает прочность. Пересвет делает деталь стекловидной и хрупкой, недосвет оставляет ползучесть. Для мастера под форму важна стабильность в первые сутки, не «максимальная твёрдость по ощущению».
Опоры режем так, чтобы не вырвать шкурку. Следы опор на посадочной плоскости недопустимы — их ставим на нерабочую сторону или оставляем припуск под механику.
Усадка и сборка с металлом
Фотополимер садится иначе, чем нейлон. Резьба, напечатанная в смоле, часто живёт как прототип, а в серии уступает вставной металлической втулке. Честнее заложить втулку сразу, чем слушать, как срывается пластиковая резьба на третьем демонтаже.
Прозрачные смолы красивы на выставке и капризны в толщине. Для корпуса прибора мы чаще берём матовую инженерную смолу: её проще мерить и красить.
Если деталь пойдёт в силикон, закладываем литниковые знаки и уклоны. Иначе мастер идеальный, а форма рвётся на поднутрении. Это уже разговор литейщика, не только печатника.
Что прислать вместе с моделью
Укажите, что нельзя двигать: оптическая ось, резьба, плоскость прилегания. Укажите среду: масло, спирт, улица. Смолы разные, универсальной нет. Телефон цеха +7 916 659-45-52.
Мы не копируем чужие фотопроцессы и не обещаем сертификацию материала под медицину или авиацию, если это не отдельный согласованный контур. Для большинства приборных задач хватает инженерной смолы и понятного обмера.
Как не потерять допуск на промывке
Каналы уже миллиметра промывают шприцем, не «помочили и забыли». Иначе внутри полимеризуется лужа и ломает размер после засветки. Тупиковые карманы укажите в модели: их вскрывают окном или признают неконтролируемыми. Скрытый карман без окна — лотерея, не допуск.
Опоры ставим на нерабочую сторону. Посадочную плоскость не уродуем следом кусачек. Если опора неизбежна на грани, закладываем припуск и снимаем его после засветки, не до: сырая смола мнётся и врёт штангенциркулю. Это дешевле, чем спорить о «мыле» на выдаче.
Срок «к утру» реален только без сложной промывки и без окраски. Ночь не сушит грунт. Если нужны и допуск, и цвет, считайте два календарных окна. Телефон +7 916 659-45-52 — скажем, какое из двух успеем к вашей дате.
Резьбу в смоле для серии лучше заменить втулкой. Третий демонтаж срывает пластиковый виток чаще, чем кажется на первом прототипе. Втулку закладывают в модель сразу. Поздняя сверловка съедает позицию и оставляет овал.
Число в слайсере «пятьдесят микрон» не равно допуску на чертеже. Экспозиция, температура смолы, чистота плёнки и схема отрыва двигают размер сильнее меню слоя. Тонкий слой на неверной засветке даёт мыло или хрупкую корку. Промышленная деталь на SLA — чаще мастер, канал или корпус датчика без удара, не бампер машины.
Перед печатью смотрим минимальное ребро и диаметр отверстий. То, что красиво на экране, на отрыве от плёнки уходит вместе с деталью. Тогда меняем ориентацию, смолу или признаём, что нужен FDM либо SLS. Честный отказ дешевле сломанного тиража. Прозрачные смолы капризны в толщине: для прибора чаще берём матовую инженерную, её проще мерить и красить.
Читать также
Практика контроля прочности и геометрии: от теста к допуску в серии
Как в цехе решают, какой замер обязателен до окраски и какой тест не заменяет партию.
Ошибки подготовки порошка: гранулометрия и предсказуемое спекание
Почему отработанный полиамид ведёт себя иначе и как не потерять кромку на серии.
Шлифовка слоя: сколько снимать, чтобы не потерять ребро
Слой FDM снимают там, где деталь должна выглядеть цельной, и не трогают рабочие посадки без припуска.