Практика контроля прочности и геометрии: от теста к допуску в серии
Материал журнала «Цеха Слоя»: практика мастерской, без чужих брендов и без обещаний, которых нет в файле.
Зачем мерить раньше, чем красить
Краска и грунт меняют толщину стенки. Если посадку проверить только после финиша, придётся счищать слой или печатать заново. В «Цехе Слоя» сначала закрываем геометрию на сырой детали: отверстия, пазы, опорные плоскости. Окраска идёт, когда ясно, что плата или ответная часть сядет.
Прочность проверяем точечно. Не каждый кронштейн нуждается в разрывной машине. Достаточно схемы нагружения: куда давят, сколько циклов, при какой температуре. По схеме выбираем материал и заполнение, а не наоборот — «напечатаем из того, что свободно на столе».
Заказчик часто путает красивый слой и годную деталь. Ровная поверхность не говорит, что бобышка выдержит винт. Наоборот: агрессивная шлифовка снимает припуск и ослабляет тонкое ребро. Поэтому протокол короткий: сначала посадка и крепёж, потом внешний вид.
Какие проверки закрывают риск
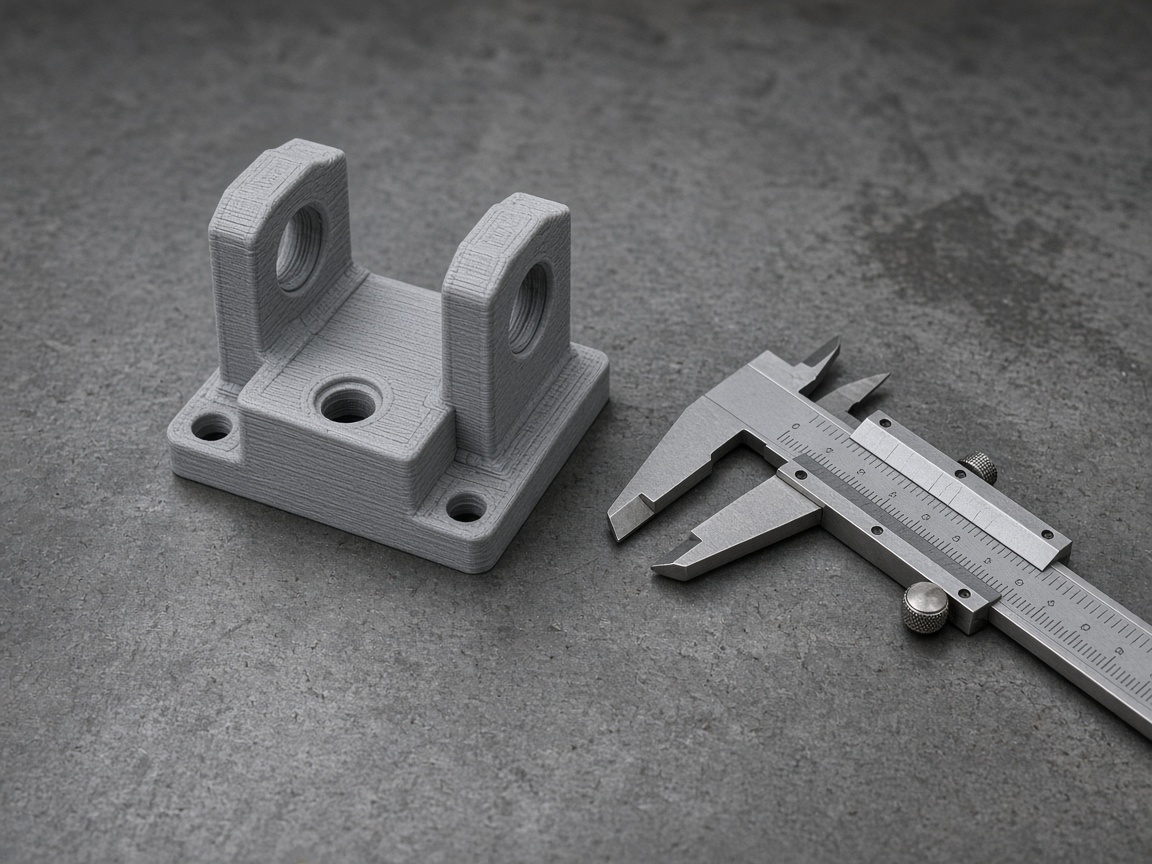
Минимум для корпуса прибора — штангенциркуль по габариту, калибр или плата вживую, затяжка винтов на одном комплекте. Для шестерни — зацепление на валу и люфт. Для декора — стык модулей на ровной плите. Всё, что сверх этого, должно отвечать на конкретный отказ, а не заполнять акт.
Оптические сканеры удобны на сложных поверхностях, но не заменяют контроль посадки. Сетка показывает форму, а не то, пройдёт ли разъём в окно. Мы совмещаем: облако точек, если модель восстановлена со скана, и физическая сборка, если есть ответная часть.
Допуск «как получится» в заявке означает переделку. Напишите поле допуска и базу. Если базы нет, назначим сами по функции: отверстие под вал важнее фаски на декоративном ребре. Это экономит споры на выдаче.
Как допуск попадает в чертёж
Файл STL не хранит допуск. Его держат в сопроводиловке или в STEP с размерами. Мы просим оба, когда деталь садится на покупные изделия. Если есть только скульптурная сетка, фиксируем контрольные размеры текстом: межцентровое, высота бобышки, толщина крышки.
После первой печати часть размеров уезжает из-за усадки и ориентации. Не стоит сразу править все стенки. Смотрим, какие оси чувствительны. На SLS усадка ближе к изотропной, на FDM — к слоям. Коррекцию вносим точечно и повторяем только критичный узел, если модель позволяет разрезать задачу.
Когда тираж больше десятка, заводим короткий лист обмера: три размера на каждую деталь. Это не метрологическая лаборатория, а защита от сползания процесса: закончился порошок другой партии, сменилась катушка, оператор повернул модель «чтобы красивее».
Когда тест не заменяет серию
Один удачный прототип не доказывает партию. Смола другой канистры, другой профиль температуры, другая ориентация — и трещина уходит в другое место. Для ответственных узлов печатаем контрольный экземпляр из той же закладки, что и серия.
Испытание «постоять на столе» ничего не говорит о усталости. Если деталь в машине вибрирует, скажите об этом. Подберём нейлон, композит или уйдём в литьё короткой серией. Пластик не стыдно менять на полиуретан, когда цикл уже известен.
Связаться с технологом можно по телефону +7 916 659-45-52 или письмом info@3dprint.msk.ru. Приложите файл, три контрольных размера и фото ответной части. Так мы не гадаем, какой из десяти возможных отказов вы боитесь.
Как сдать деталь без спора на выдаче
Напишите, что считается отказом: не садится плата, срывается винт, щель на крышке, трещина после нагрева. Один отказ важнее десяти общих пожеланий «сделайте качественно». По отказу выбираем замер: калибр, плата вживую, затяжка, стык на плите. Остальное не рисуем в акте ради объёма.
Если базы допуска нет, назначим её по функции и пришлём списком до печати. Согласование базы дешевле переделки после грунта. STL без сопроводиловки хранит форму, не поле. STEP с тремя размерами закрывает большую часть приборных корпусов.
Контрольный экземпляр из той же закладки, что и серия, имеет смысл, когда узел отвечает за посадку или крепёж. Для декора на витрине достаточно стыка модулей. Не смешивайте эти два режима в одной фразе заявки: цех иначе заложит лишнюю метрологию или, наоборот, не заложит нужную.
Фото ответной части с линейкой заменяет половину переписки. Линейка даёт масштаб, которого нет на скрине модели. Если ответной части нет, опишите покупное изделие: тип разъёма, межцентровое, высота бобышки. Этого хватает, чтобы не гадать на выдаче.
Читать также
Ошибки подготовки порошка: гранулометрия и предсказуемое спекание
Почему отработанный полиамид ведёт себя иначе и как не потерять кромку на серии.
Калибровка SLA для промышленных деталей: от оптики к микронам
Экспозиция, отрыв и промывка решают допуск сильнее, чем «самый маленький слой в меню».
Опытный образец без литья и ЧПУ: когда это быстрее
Прототип на пластике закрывает посадку и эргономику до оснастки, если задача не в металле.