Кейс №5 — шестерня и втулка на замену
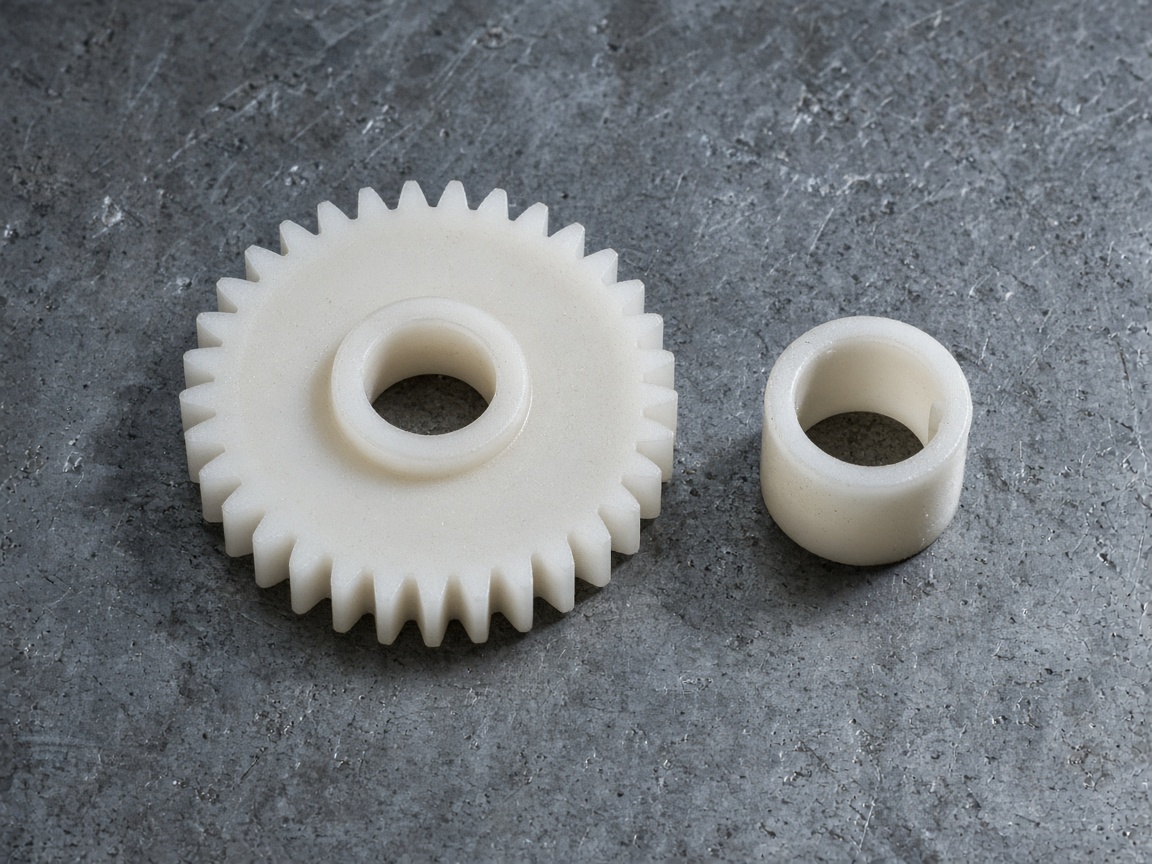
С станка сняли изношенную шестерню без чертежа. Обмерили штангенциркулем и сканером, восстановили профиль зуба в модели и заложили посадку на вал с запасом под притирку. Первую печать сделали PETG — быстро проверить зацепление.
Рабочую деталь напечатали нейлоном. После снятия порошка посадочное отверстие развернули, зуб слегка притёрли по ответной паре. На стенде узел прошёл смену без срыва зуба. Металл здесь не обязателен: нагрузка умеренная, важен срок поставки.
Заказчик забрал две запасные. Файл остался у нас: следующую пару можно запустить без повторного обмера, если износ не изменил корпус редуктора.
На втулке оставили припуск под развёртку: вал у разных смен чуть гуляет. Если зуб снова сядет, пришлите фото пары — не обязательно везти весь редуктор. Телефон +7 916 659-45-52.